
节约,是好酒的生态底色
近日,《实施全面节约战略行动方案》(下称《方案》)正式印发,对能源、水、粮食、原材料等资源节约作出系统部署,明确提出推进全过程管理和全链条节约。
对于酒业而言,这意味着节约需要覆盖原粮供应、生产酿造、包装流通等更多环节。
推动资源利用方式持续优化,离不开全产业链协同,更离不开科技创新的支撑。
制图@好酒地理局
粮食
“粮为酒之肉”,粮食是酒体的根基,也承载着酿造生产最基础的资源消耗。
《方案》提出,坚持节约减损就是增产的理念,强化生产、储存环节节约减损,降低运输、加工环节损失,提高粮食加工装备稳定性和加工精度,引导适度加工,促进粮食资源高效利用。
事实上,酒业对节粮的探索已有很长时间。
制图@好酒地理局
新中国成立初期粮食供应紧张,如何用有限粮食维持生产、提高出酒率成为现实问题。
1955年,酒业一代宗师周恒刚先生参与组织烟台试点,逐步形成低温发酵、定温蒸烧、黄曲加酵母等核心操作方法。相关经验推广后,1956年一年就实现节约粮食12.5万吨。
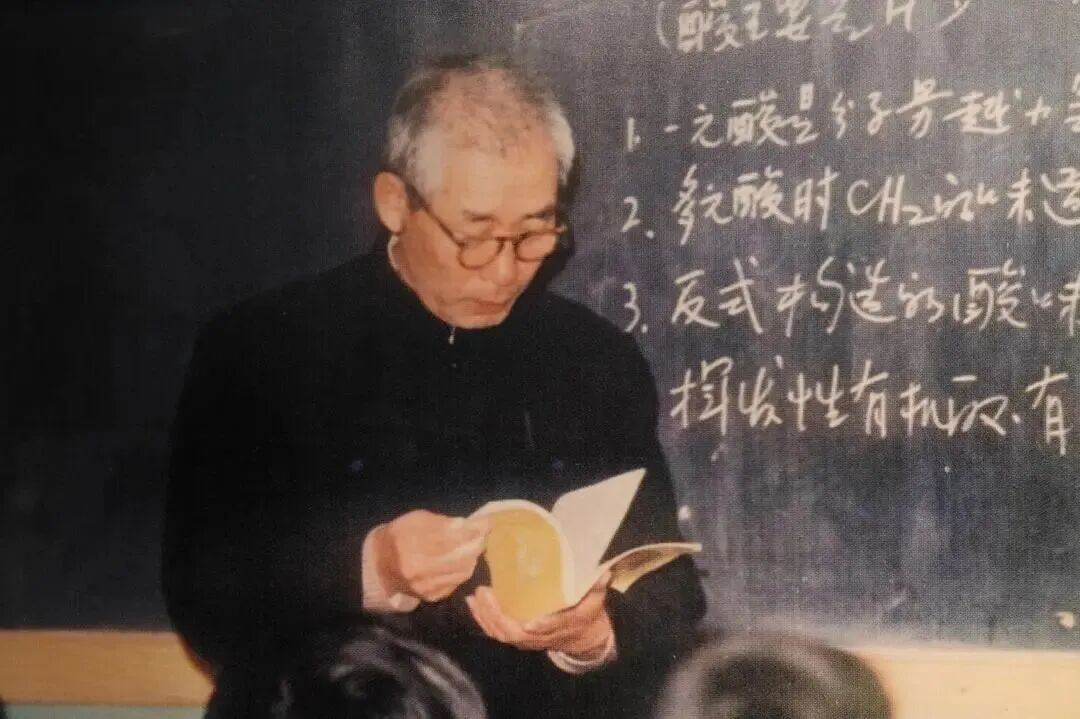
▎周恒刚在“烟台试点”中总结出的操作经验,对后来白酒行业发展影响深远,也成为白酒酿制技艺科学化、现代化的起点。图源@烟台古酿
此后,液态发酵、糖化酶应用和菌种改良不断推进,制曲用料、发酵管理和淀粉转化等环节持续优化,粮食利用效率有了进一步提升的空间。
酒业节粮也逐渐从特定时期的应急措施,成为生产技术改造的一项长期任务。
1980年,全国酿酒工业增产节约工作会议在烟台召开,提出优质、高产、低消耗、多品种的发展要求,并将节粮15万吨列为行业目标。后来,行业又进一步明确优质、低度、多品种、低消耗的发展方向,推动40度以下低度白酒、液态法白酒、果酒和黄酒发展。
同一时期,国家农牧渔业部出资120万元在贵州仁怀建设高粱基地,初衷之一就是为茅台酒扩产提供原料保障。彼时,23岁的涂佑能加入其中,开始了酿酒高粱的选育工作。
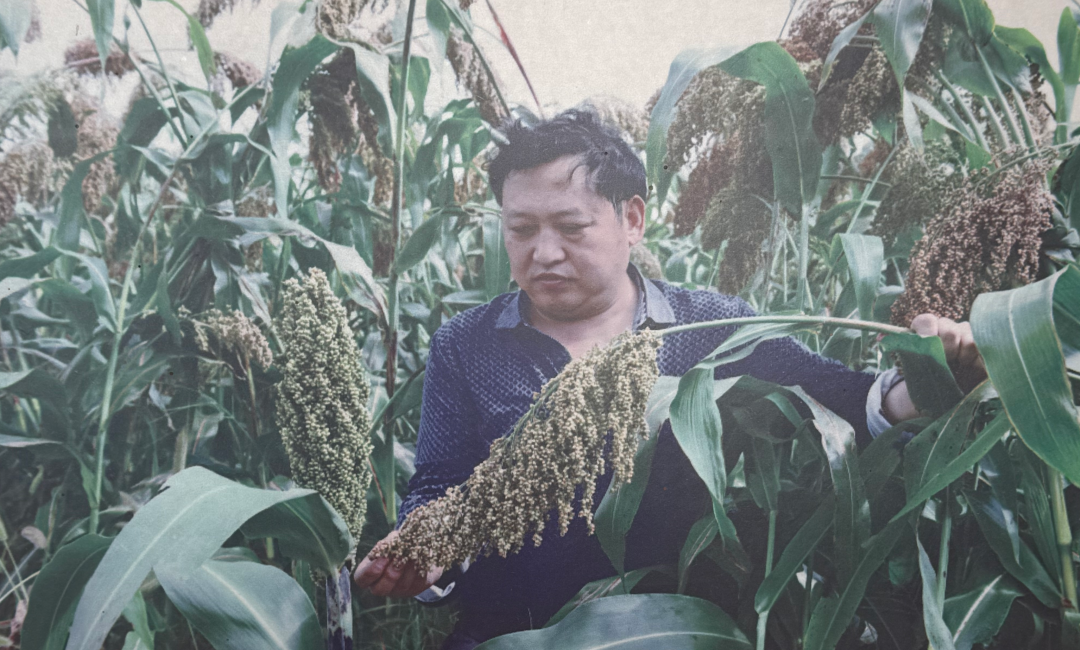
▎年轻的涂佑能在田间选育红缨子高粱 图源@茅台红缨子科技
此后数十年,红缨子高粱的育种工作持续推进,育种指标的变化,直接关系到了酿酒原料的生产效率。
2008年,红缨子通过品种审定,第一代红缨子1019株高245厘米,到2025年,第七代红缨子519株高降至210.10厘米。
贵州山地地形复杂,红缨子519通过降低株高、增强抗倒伏能力,为机械收割创造了更好的条件,也有助于减少收获环节的粮食损失。
这与《方案》强调的分区域推进机收减损、推广丘陵山区适用收获机具的方向相契合。
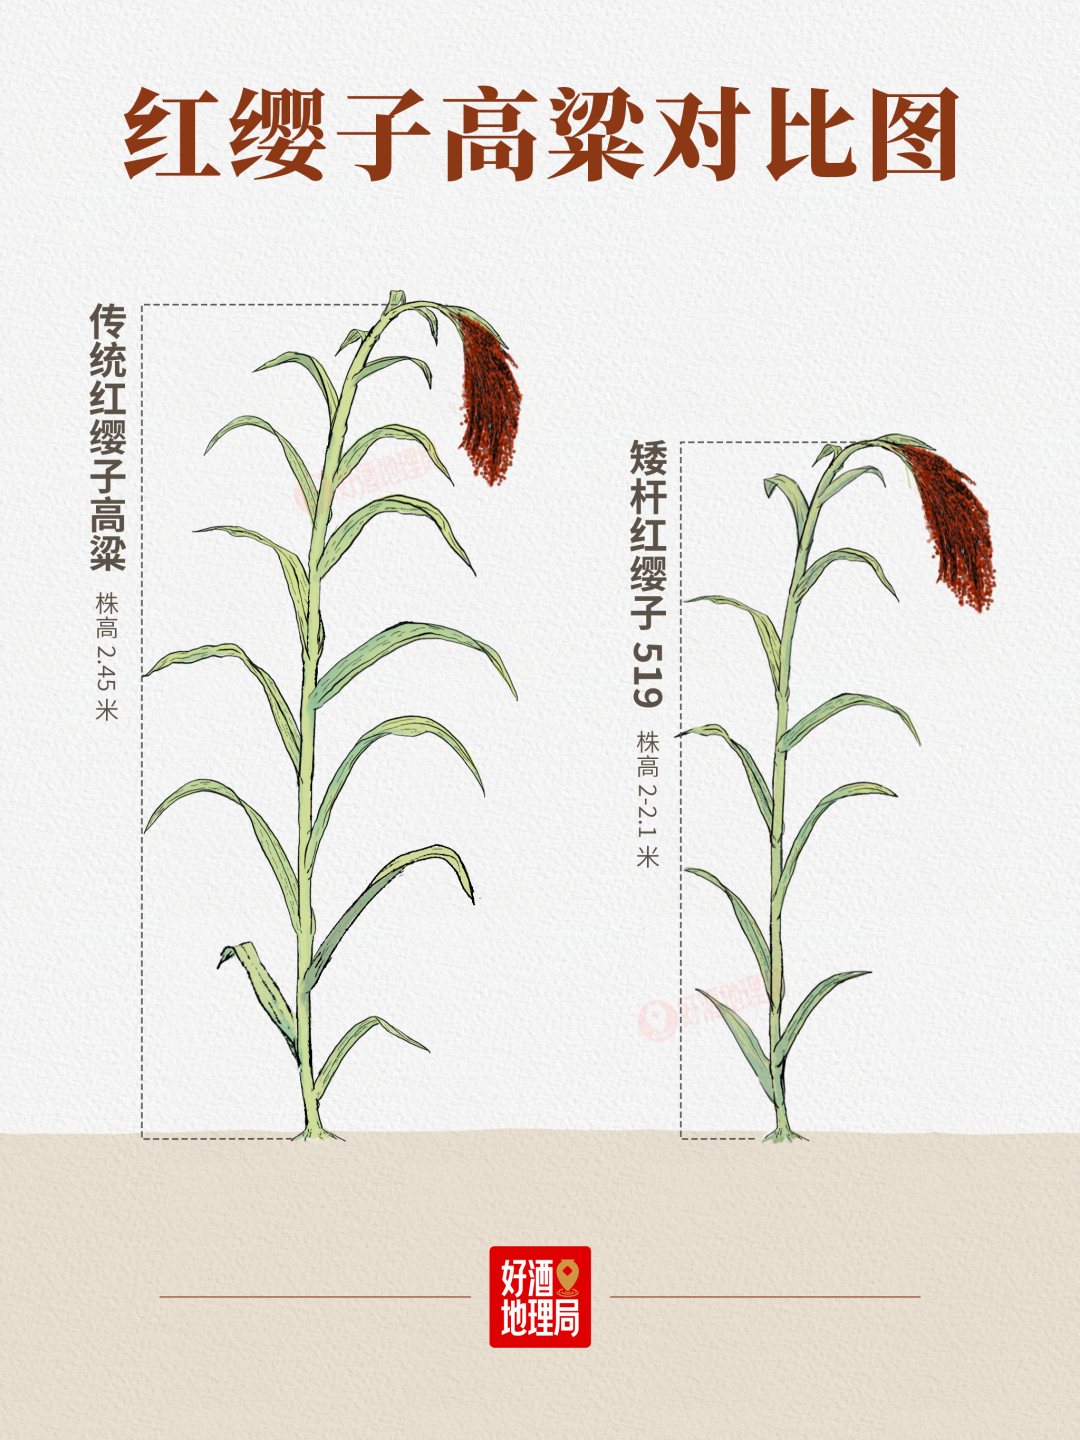
制图@好酒地理局
原粮收获之后,储存同样关系着粮食能否得到充分利用。随着白酒产业集中度提升,酒企对专用粮的需求日益增加,原料管理也开始向更精细的仓储环节延伸。
近年来,白酒酿造机械化水平持续提高。原料粉碎可以通过锤式、辊式粉碎机完成,润粮环节逐渐实现自动进料、控温和加水,自动拌料机、上甑机器人也已形成应用示范。
不过,酿造工艺对装备精度有着特殊要求。粮食输送过程中,颗粒大小不一可能造成送料不均,连续生产中的计量偏差也会影响配料稳定性;拌和环节的物料分层、上甑环节对汽流状态的判断,则关系着后续蒸馏效果。
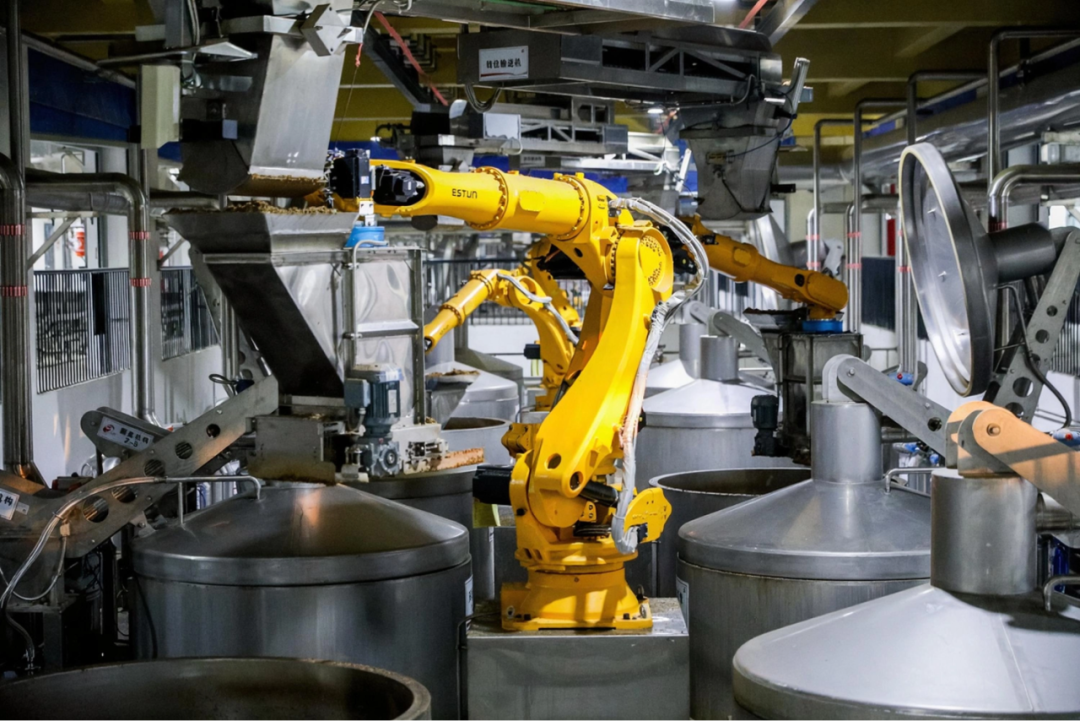
▎智能化、机械化正在重塑白酒酿造,但风土与工艺的苛刻标准,仍对设备精度提出持续考验。图源@今世缘酒业
《方案》强调,提高国产粮食加工装备稳定性和加工精度,这对酒业具有直接的现实意义。
装备升级的重点,是让粉碎、输送、润粮、拌和等工序保持稳定,减少不必要的加工损耗,也让传统工艺中积累的操作经验得到更准确的执行。
粮食的价值没有随着蒸馏结束而耗尽。
酒行业对酒糟的早期探索主要集中在饲料化利用。20世纪90年代前后,古井贡酒通过机械方式分离酒糟中的稻壳,将酒糟加工成猪、牛混合饲料,处理后的稻壳重新用于酿酒。
泸州老窖则利用生物技术处理浓香型白酒废糟,开发“菌体蛋白饲料”,使蛋白质含量提升至28%左右,氨基酸组成也更齐全,符合蛋白质饲料标准。
此后,行业逐渐探索出用酒糟制备肥料、调味酒等的综合利用。
▎发电、沙发、美食,酒糟的去向变得越来越新奇、越来越超乎想象。图源@AI生成
近年来,副产物处理逐渐向系统化、园区化延伸。
2013年,茅台成立循环经济产业投资开发公司,并启动鸭溪生态循环经济产业示范园建设,次年正式动工。
园区围绕复糟酒、生物天然气、有机肥等项目布局,将酒糟、曲草及酿酒废水纳入循环利用体系,逐步形成酒、气、肥、农业相互衔接的产业链。
制图@好酒地理局
酒糟的资源化利用,让一粒粮食的价值延续到蒸馏之后。粮食之外,包装、酒瓶、生产线上的材料消耗和废弃物,同样构成酒业布局节约战略的另一面。
循环
“坚持减量化、再利用、资源化,推进生产制造环节原材料节约”,《方案》提出,大力发展循环经济,重点解决固体废弃物回收利用体系不健全等问题,持续完善废弃物循环利用体系。
除了酒糟等固态副产物,酿酒过程中产生的黄水、底锅水等液态副产物也具有进一步开发利用的价值。
以黄水为例,其中含有有机酸、醇类等成分,同时具有酸度较高、有机物浓度高的特点,未经处理直接排放容易造成水体污染。
酿酒生产中的资源循环,还涉及水的重复利用。《方案》提出,落实水资源刚性约束制度,持续实施工业水效提升行动,加强企业用水管理和节水技术改造,推动废水循环利用。
水贯穿原料处理、发酵、蒸馏、冷却和设备清洗等多个环节,减少新鲜水取用、提高生产用水重复利用率,长期以来都是酒业绿色生产的重要方向。
泸州黄舣酿酒生态园将传统开放式冷却系统改造为闭式循环系统,配套智能调控,实现冷却水在酿酒生产过程中的封闭循环利用。2025年,该系统节约新鲜用水266.37万吨,循环水利用率达到90%以上,年减少废水排放295.53万吨。
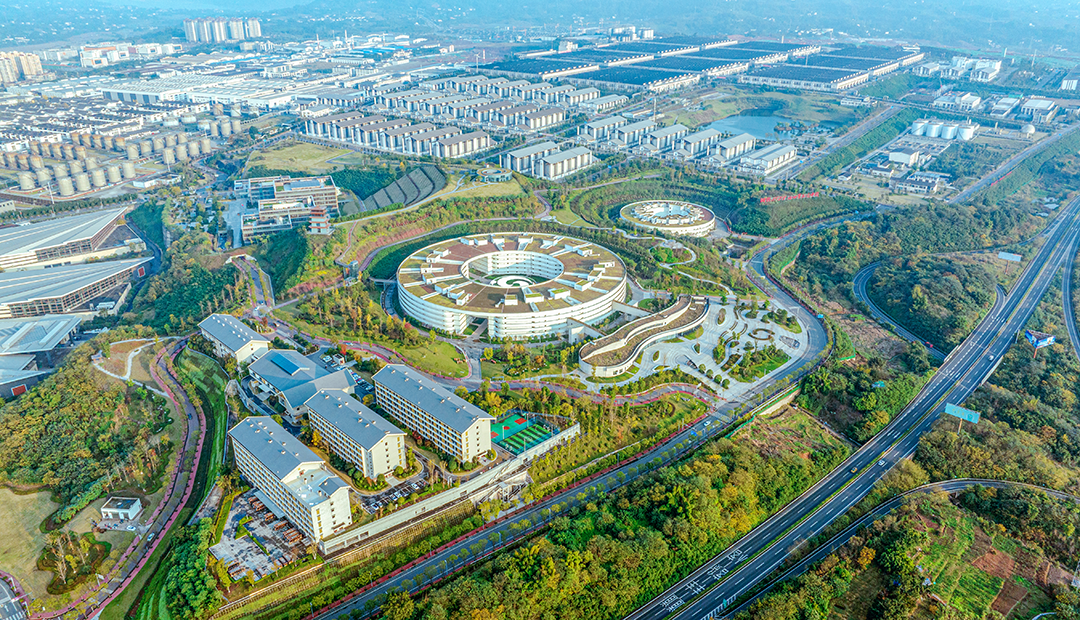
▎投资近120亿的黄舣酿酒生态园,让生产效率提升了70%,优质酒比率不降反升,实现了传统酿造与现代智造的深度融合。图源@泸州老窖
在贵州仁怀,白酒企业的节水改造也形成了区域性实践。自2021年开展白酒企业“四改一建设”以来,当地持续推进生产设施和环保设施改造。
资源节约的视线还可以继续向产品制造环节延伸。
白酒包装涉及玻璃、纸张、陶瓷、金属和塑料等多种材料,包装设计、材料选择和生产工艺都会影响原材料消耗。
制图@好酒地理局
《方案》提出,推进绿色设计和绿色制造,倡导包装印刷减量减色化设计,加强商品过度包装治理,同时深入推进行业清洁生产,持续完善绿色供应链。
茅台在包装材料轻量化方面开展了相关探索。
其ESG报告披露,在保证酒瓶强度的前提下,公司对500ml乳白玻璃酒瓶开展轻量化研究,在试验中实现瓶重由480克降至450克,减重约6.25%。同时,公司优化部分产品配件,减少塑料使用,并在部分新品包装中以竹浆纸托替代珍珠棉底托和绒布。
洋河则将绿色设计延伸至包材选择和采购环节。比如在梦之蓝手工班10年、梦之蓝M6+礼盒等产品中引入可降解、可回收再加工的PET材料替代珍珠棉,并在部分产品中使用纸塑材料。
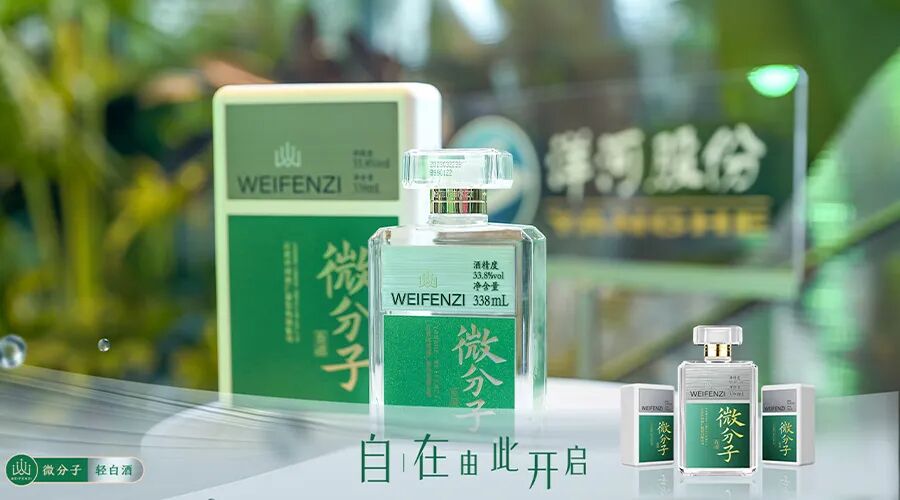
▎洋河“微分子”便融合了传统酿造工艺和现代微分子技术,其包装盒采用可降解的环保材料,轻质、紧凑、拒绝过度包装。图源@洋河股份
这种节约意识还在向包材供应链延伸。酒瓶、纸盒、瓶盖等包装材料由不同企业生产,酒企的产品设计和采购决策,会直接影响上游供应商的材料选择与生产方式。部分头部酒企已经开始将绿色要求纳入供应商管理。
放在更大的背景中看,这也是酒业参与全球气候治理的一种方式。
提高资源利用效率、减少生产损耗、推进循环利用和绿色制造,既是企业节约成本、改善生产管理的现实需要,也构成了酒业落实节能降碳要求的重要实践。
不过,在酒业生产的各项消耗中,还有一个环节与碳排放的关系更为直接,也值得行业投入更多关注。
能源
“坚持把节约能源放在碳达峰碳中和工作优先位置,更高水平、更高质量做好节能降碳工作。”《方案》提出,要重点解决高耗能高排放项目盲目上马、节能降碳改造挖潜不足等问题,持续提升能源利用效率。
蒸粮、蒸馏、制曲等工序需要持续供热,蒸汽贯穿白酒酿造过程。锅炉、蒸馏设备的运行效率,余热能否得到回收利用,都会影响酒厂的能源消耗。
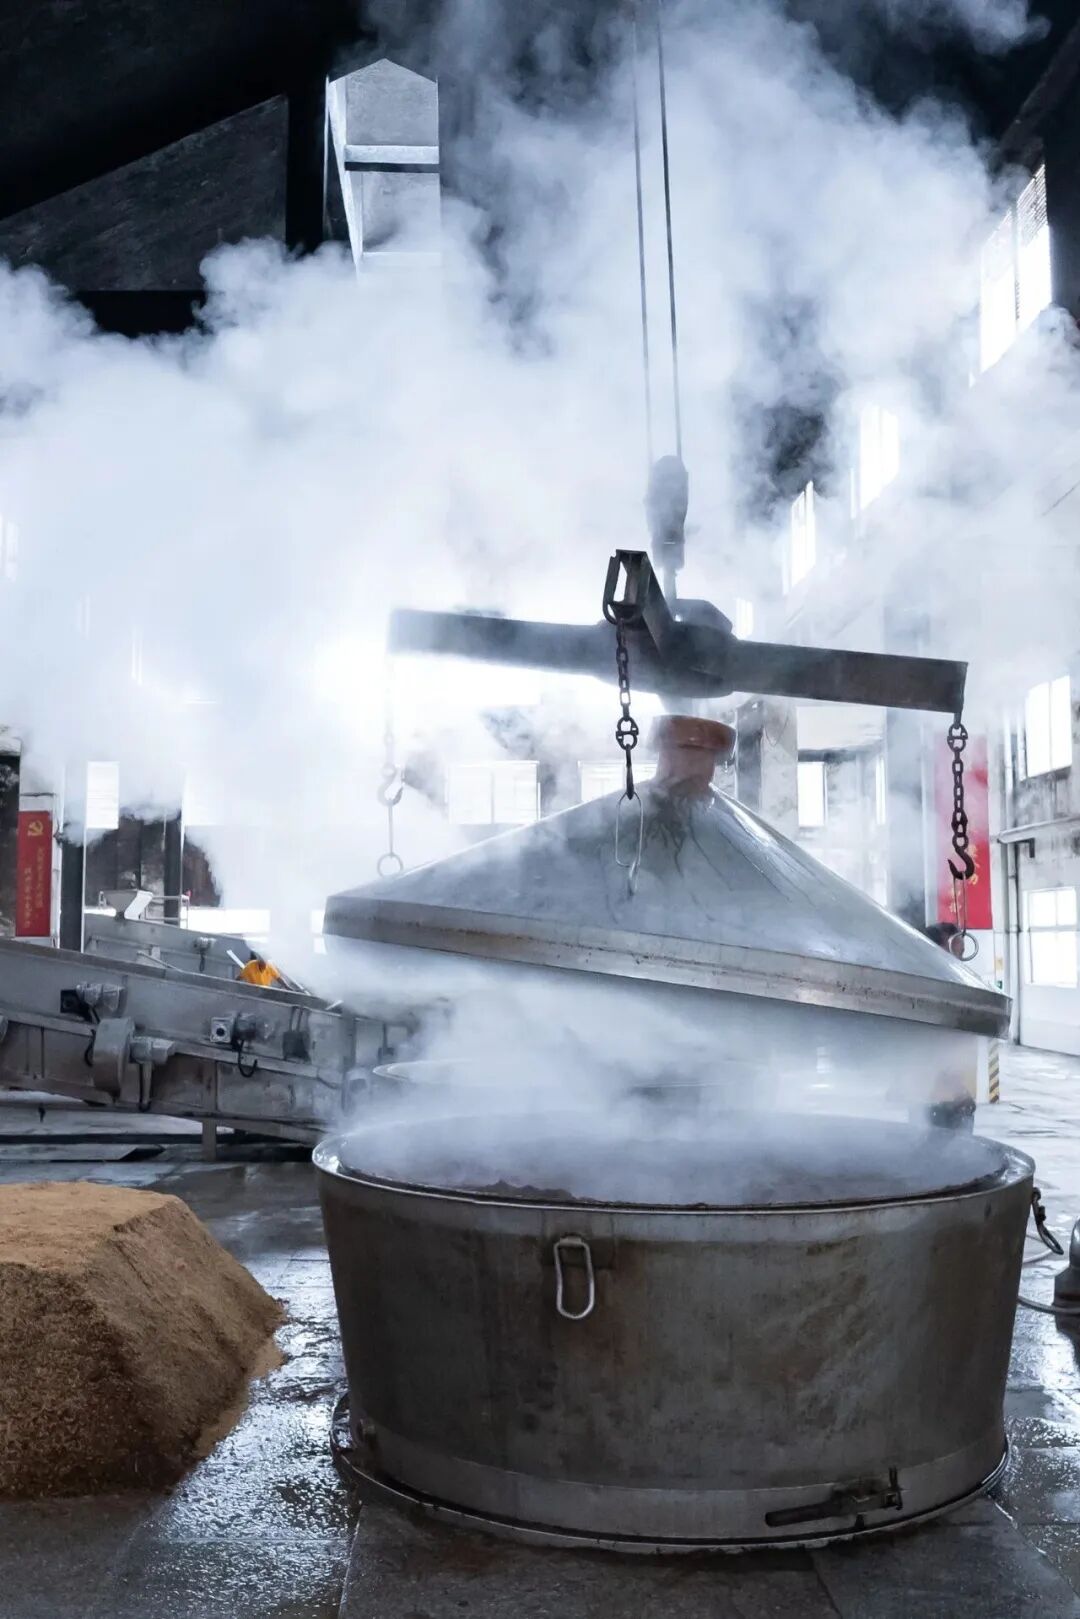
▎风味的生成,依托源源不断的能量供给:蒸汽、电力、制冷,构成酒厂的能耗骨架。余热回收,是酒厂降能耗的关键考题。摄影@好酒地理局
提高能源利用效率,首先要从生产工艺和设备改造入手。
2025年12月,古井贡酒与江南大学合作完成的“新型高效节能固态蒸馏系统”通过科技成果评价。
项目团队围绕白酒固态蒸馏过程中的传质规律开展研究,建立新的理论模型,并据此研发智能蒸馏装备及适配工艺。按照年产400万吨白酒的规模测算,该系统每年可节省蒸汽30万吨,折合约1.2亿元。
工艺设备改造之外,能源管理也在向生产细节延伸。
古井贡酒2025年ESG报告披露,企业围绕管理节能和技术节能两方面开展工作:通过智慧电能综合管理平台提高电力调度效率,细化酿酒、成品车间等环节的能耗考核指标;股份公司全年实施15项节能技术改造,单位原酒综合能耗同比下降7%。
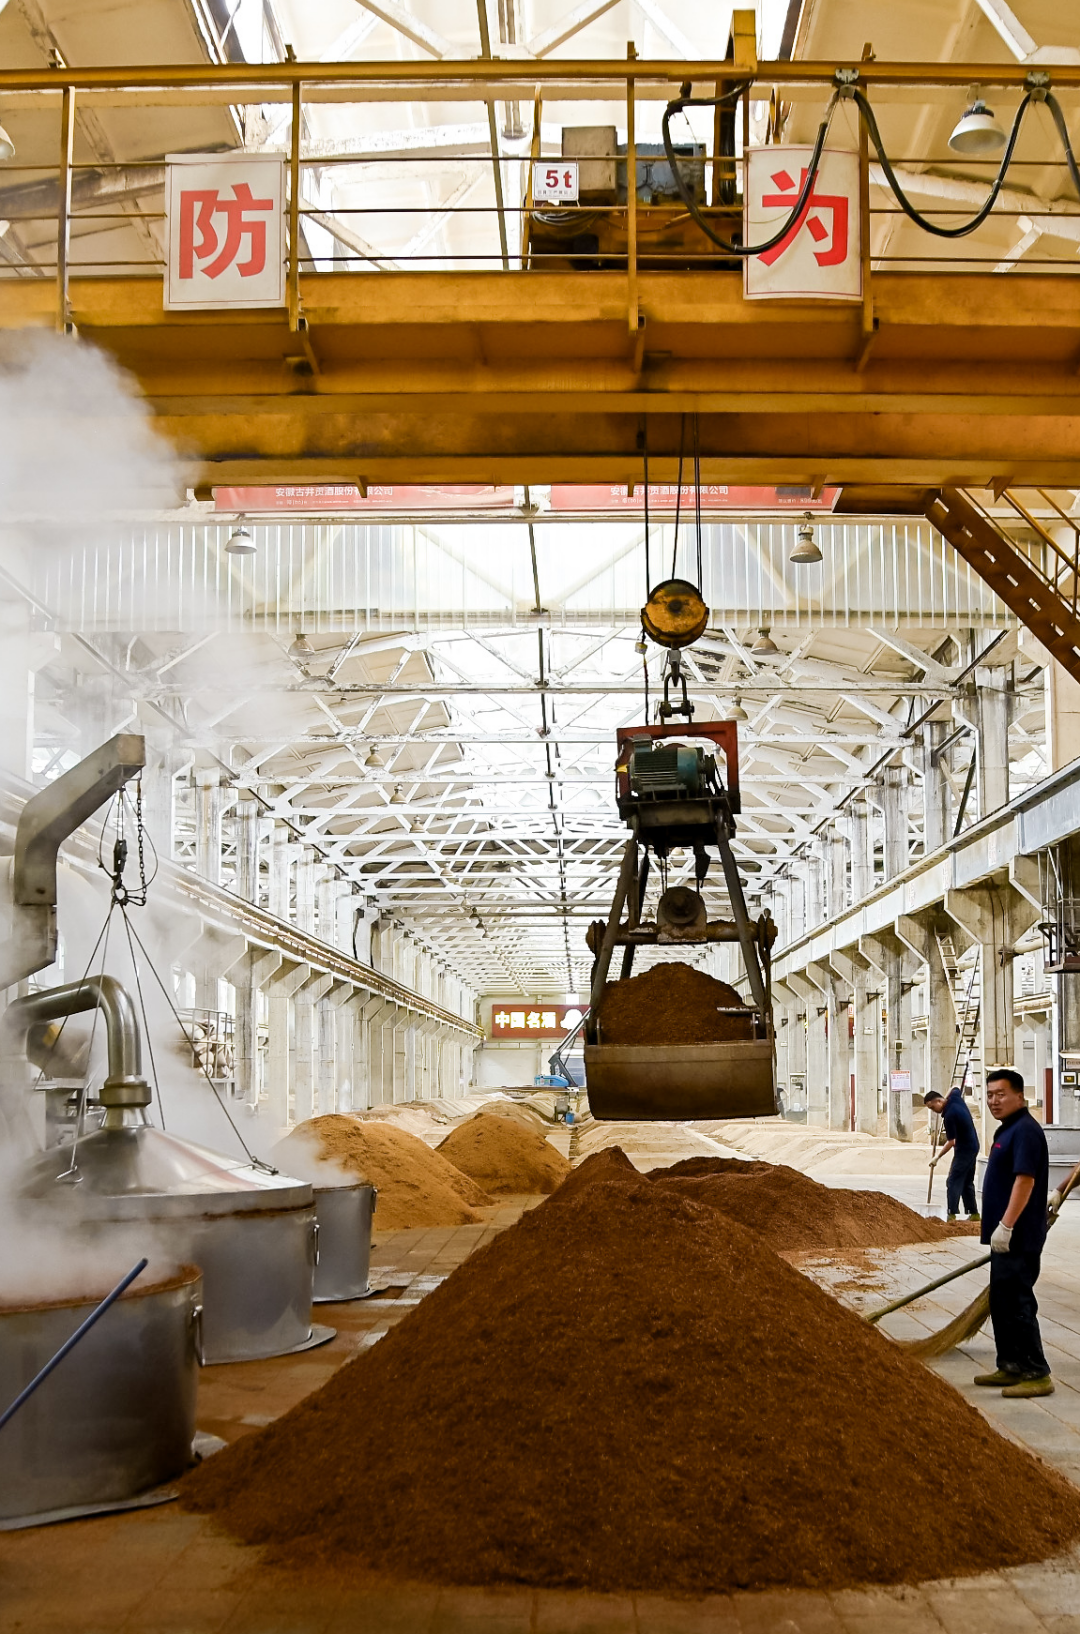
▎古井贡酒生产车间 图源@古井贡酒
生产现场的另一项改造重点,是锅炉等供热设备的治理与能源替代。《方案》提出,大力推进燃煤锅炉、燃煤工业窑炉清洁替代,全面淘汰10蒸吨/小时及以下燃煤锅炉,加快淘汰老旧低效燃煤锅炉。
酒类产区也在推进相关工作。
在贵州仁怀,当地持续推进酒企“油改电”,以电锅炉替代传统燃油锅炉。截至2025年6月,仁怀已有92家酒企完成“油改电”。
今年2月,工业和信息化部、人力资源社会保障部、市场监管总局联合发布《酿酒产业提质升级指导意见(2026—2030年)》,明确提出加快能源清洁低碳替代,大力推广热泵、储能、生物质等技术,全面淘汰燃煤锅炉。锅炉清洁替代由此也成为酿酒产业绿色化发展的明确任务。
电能替代正在更大范围内展开。据南方电网贵州电网公司2026年7月披露的数据,贵州已有216家酒企完成电气化改造,累计替代电量突破3.5亿千瓦时,减少二氧化碳排放7.56万吨。电力逐渐进入蒸煮、制曲等生产环节,改变了部分酒厂依赖传统燃煤、燃油供热的方式。
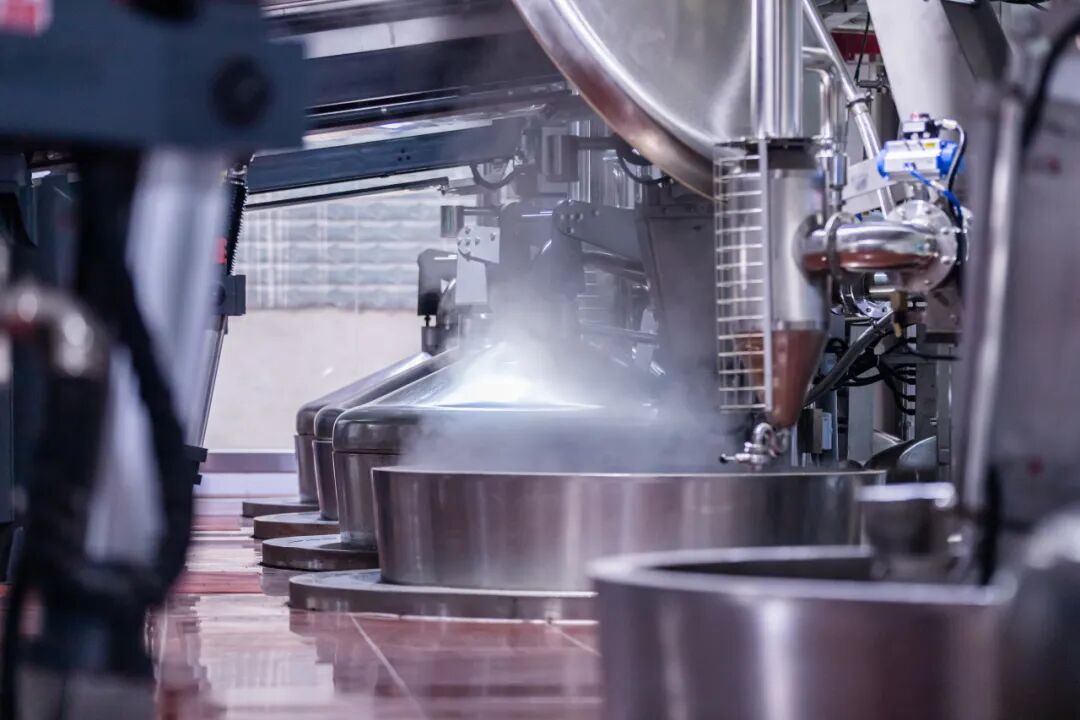
图源@国台酒
能源替代之外,提高能源利用效率同样重要。
例如,国台酒业便在电酿酒改造中同步推进蒸酒乏汽余热回收,将生产过程中产生的余热重新利用。
能源节约还需要更加精细的计量和管理体系作为支撑。
2025年1月,中国酒业协会发布《白酒企业温室气体排放核算方法与报告要求》和《白酒产品碳足迹评价规范》两项团体标准,为企业开展温室气体排放核算和白酒产品碳足迹评价提供依据。
同年7月,《温室气体 产品碳足迹量化方法与要求 白酒》国家标准制订计划获批,行业碳核算标准体系逐步完善,也为企业识别生产经营中的能源消耗和碳排放环节提供了技术依据。
制图@好酒地理局
节能降碳最终要落实在工序优化、设备运行和能源管理的每一处细节中。
持续提高能源利用效率,既能减少生产过程中的资源消耗,也将成为酒业提升制造水平、增强长期竞争力的重要支撑。
参考资料:
[1]高月明.全国酿酒工业增产节约会议在烟台召开[J].黑龙江发酵,1980,(3):43.
[2]周静,张玉玉,张炯炜.酿酒专用粮基地建设中农户组织化参与意愿及其驱动机制研究[J/OL].宜宾学院学报,1-9[2026-11-12].
[3]陈学林,李浩,张余盛.利用浓香型白酒废糟开发酒糟菌体蛋白饲料[J].饲料工业,1994,(5):40-41.
[4]侯华波,宋攀,杨甲平,等.白酒机械化酿造现状及发展趋势[J].酿酒科技,2026,(3):115-118.
[5]王悦,纪凤,吴宏萍,等.白酒酿造副产物的资源化综合利用研究现状[J].酿酒科技,2026,(4):92-95.
[6]ZHANG C, WU J, HUANG M, et al. From agri-food wastes to high-value products: research progress, technological innovation, and challenges in the resource recycling of Chinese Baijiu by-products[J]. Bioresource Technology, 2026, 458: 135149.

发表评论 取消回复